Artykuł sponsorowany
Gatunek stali, grubość i tolerancja — kiedy detal wymaga stabilizacji przed wykończeniem
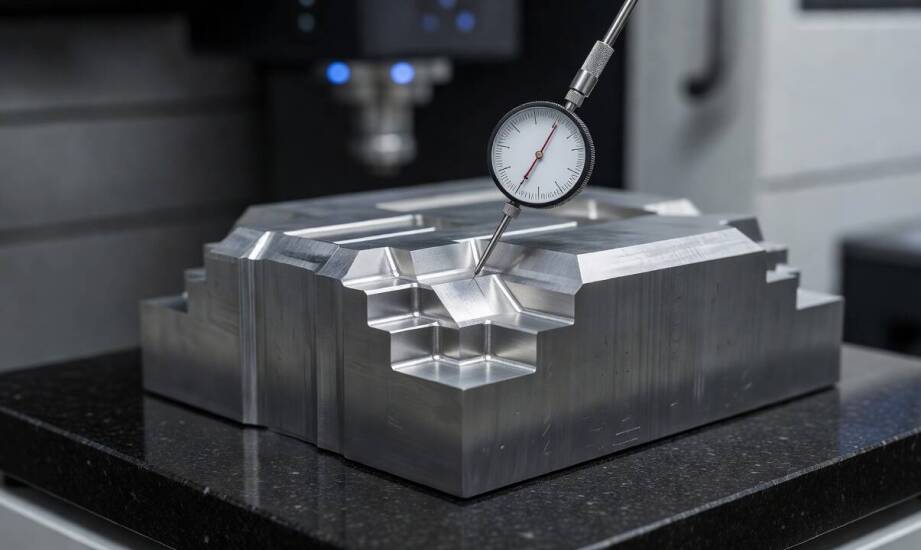
Detal stalowy zaprojektowany zgodnie z rysunkiem technicznym często wydaje się bezproblemowy na etapie wirtualnego modelu. Sytuacja komplikuje się, gdy półprodukt po zdjęciu wierzchniej warstwy materiału zaczyna niespodziewanie tracić założone wymiary geometryczne. Takie zachowanie wynika bezpośrednio z uwolnienia naprężeń resztkowych, które nagromadziły się wewnątrz bryły podczas hutniczych procesów kształtowania metalu. Prawidłowe zaplanowanie technologii skrawania wymaga uwzględnienia nie tylko kinematyki zaawansowanych obrabiarek, ale przede wszystkim fizyki obrabianego stopu. Ignorowanie ukrytych sił wewnętrznych prowadzi do powstawania braków na etapie rygorystycznej kontroli jakości. Zrozumienie mechanizmów odkształceń pozwala ustalić optymalny plan produkcyjny, zanim narzędzie po raz pierwszy dotknie powierzchni elementu roboczego. To właśnie świadomość specyfiki materiału oddziela powtarzalną produkcję od działań opartych na zgadywaniu.
Wpływ gatunku stopu, grubości ścianek i asymetrii na zachowanie detalu
Gatunek użytej stali decyduje o jej strukturze krystalicznej oraz twardości wstępnej. Te fundamentalne parametry określają docelowe zachowanie półproduktu podczas fizycznego kontaktu z płytką skrawającą. Stale o niskiej zawartości węgla cechują się dużą plastycznością, co często skutkuje powstawaniem niepożądanych narostów na ostrzu. Wybór twardszych materiałów konstrukcyjnych wymusza z kolei stosowanie innych parametrów przejścia, ponieważ stawiają one większy opór mechaniczny i generują wyższe temperatury w strefie cięcia. Każda grupa stopowa wymaga odmiennego dopasowania prędkości obrotowej oraz posuwu, aby nie wprowadzać do materiału dodatkowych mikrouszkodzeń.
Wyzwanie technologiczne stanowią również naprężenia powstające w procesie walcowania na gorąco lub na zimno. Walcowana stal rzadko posiada idealnie jednorodną strukturę ziaren na całym swoim przekroju. Zewnętrzne warstwy materiału stygną i odkształcają się inaczej niż jego rdzeń, co tworzy wewnętrzne napięcie utrzymujące bryłę w stanie równowagi. Usunięcie znacznego naddatku z jednej strony elementu trwale zaburza ten wewnętrzny balans, zmuszając detal do samoistnego wygięcia się lub skręcenia względem osi.
W zależności od kształtu bryły, uwalnianie naprężeń manifestuje się na kilka sposobów:
- skrzywieniem wzdłużnym długich i cienkich wałków roboczych,
- utratą płaskości na dużych powierzchniach płyt montażowych,
- owalizacją precyzyjnie wytaczanych otworów łożyskowych.
Kluczową rolę w ujawnianiu się tych zjawisk odgrywa docelowa geometria przedmiotu. W masywnych bryłach o regularnych proporcjach deformacje bywają maskowane przez sztywność samej konstrukcji. Problem przybiera na sile, gdy w grę wchodzą elementy cienkościenne lub wysoce asymetryczne. Nierównomierne usuwanie masy powoduje asymetryczne uwalnianie skumulowanych naprężeń. Taka część potrafi trzymać idealny wymiar podczas mocowania w imadle hydraulicznym maszyny, a następnie odkształcić się natychmiast po poluzowaniu szczęk.
Kolejność operacji oraz parametry procesów stabilizacyjnych
Przy wąskich tolerancjach wymiarowych precyzja samej maszyny schodzi niekiedy na drugi plan, a priorytetem staje się przemyślana kolejność zabiegów technologicznych. Standardową procedurą zabezpieczającą przed utratą wymiaru jest logiczne rozdzielenie obróbki na kilka odrębnych etapów. Obróbka zgrubna ma za zadanie usunąć większość zbędnego materiału i wyzwolić skumulowane naprężenia mechaniczne. Po tym początkowym kroku obrabiany przedmiot zdejmuje się ze stołu roboczego i poddaje odpowiednim procesom termicznym. Dopiero zrelaksowany materiał trafia ponownie na maszynę w celu wykonania przejść wykańczających.
Wymagające aplikacje przemysłowe narzucają konieczność wdrożenia technik utrwalania struktury krystalicznej metalu. Parametry obróbki cieplnej dobiera się elastycznie w zależności od składu chemicznego i przeznaczenia danego gatunku stali. Zamiast sztywnych progów temperaturowych, technolodzy ustalają zakres nagrzewania tak, aby skutecznie zredukować wewnętrzne napięcia bez obniżania twardości docelowej detalu. Procesy te wymagają pozostawienia odpowiednich naddatków technologicznych już na etapie pisania programu CNC. Korygowanie wygiętego detalu narzędziem tnącym bez uprzedniego usunięcia naprężeń wewnętrznych rzadko przynosi oczekiwane rezultaty, ponieważ frez jedynie kopiuje odkształcenia na kolejną warstwę.
Istotną kwestię stanowią zabiegi kriogeniczne, które ostatecznie stabilizują siatkę krystaliczną. Płytkie chłodzenie elementu w rejonie –70°C pomaga wstępnie ustabilizować strukturę podstawową materiału po hartowaniu. Z kolei głębokie wymrażanie sięgające około –185°C stosuje się w sytuacjach, gdy niezbędne jest maksymalne przekształcenie resztkowego austenitu w twardy martenzyt. Taki zabieg gwarantuje niezmienność wymiarową skomplikowanej części przez wiele lat ciągłej pracy w trudnym środowisku.
Błędy popełnione przy analizie właściwości metalu mszczą się zazwyczaj na samym końcu skomplikowanego cyklu produkcyjnego. Właściwym podejściem pozostaje rozbicie technologii na etapy pośrednie, które uwzględniają przerwy na termiczną relaksację materiału. Praktyka inżynieryjna firmy POLMET CNC pokazuje, że optymalizacja sekwencji skrawania dla elementów asymetrycznych znacząco redukuje ryzyko powstawania późniejszych braków. Realizując zaawansowane zlecenia z zakresu obróbki stali w województwie lubuskim, technolodzy opierają się na dokładnej weryfikacji warunków dostawy surowca oraz jego historii hutniczej. Zarządzanie naprężeniami przed nałożeniem powłok ochronnych lub montażem stanowi podstawę zachowania zgodności z powierzoną dokumentacją. Sukces w nowoczesnej budowie maszyn wynika bezpośrednio z poszanowania ograniczeń obrabianego stopu.
Kategorie artykułów
Polecane artykuły
Jak dostosowanie aplikacji do specyfiki branży logistycznej wpływa na jej efektywność?

Jakie są zalety korzystania z refundowanych usług w Domu Seniora?

Rola interaktywnych aplikacji w zwiększeniu efektywności użytkowników
